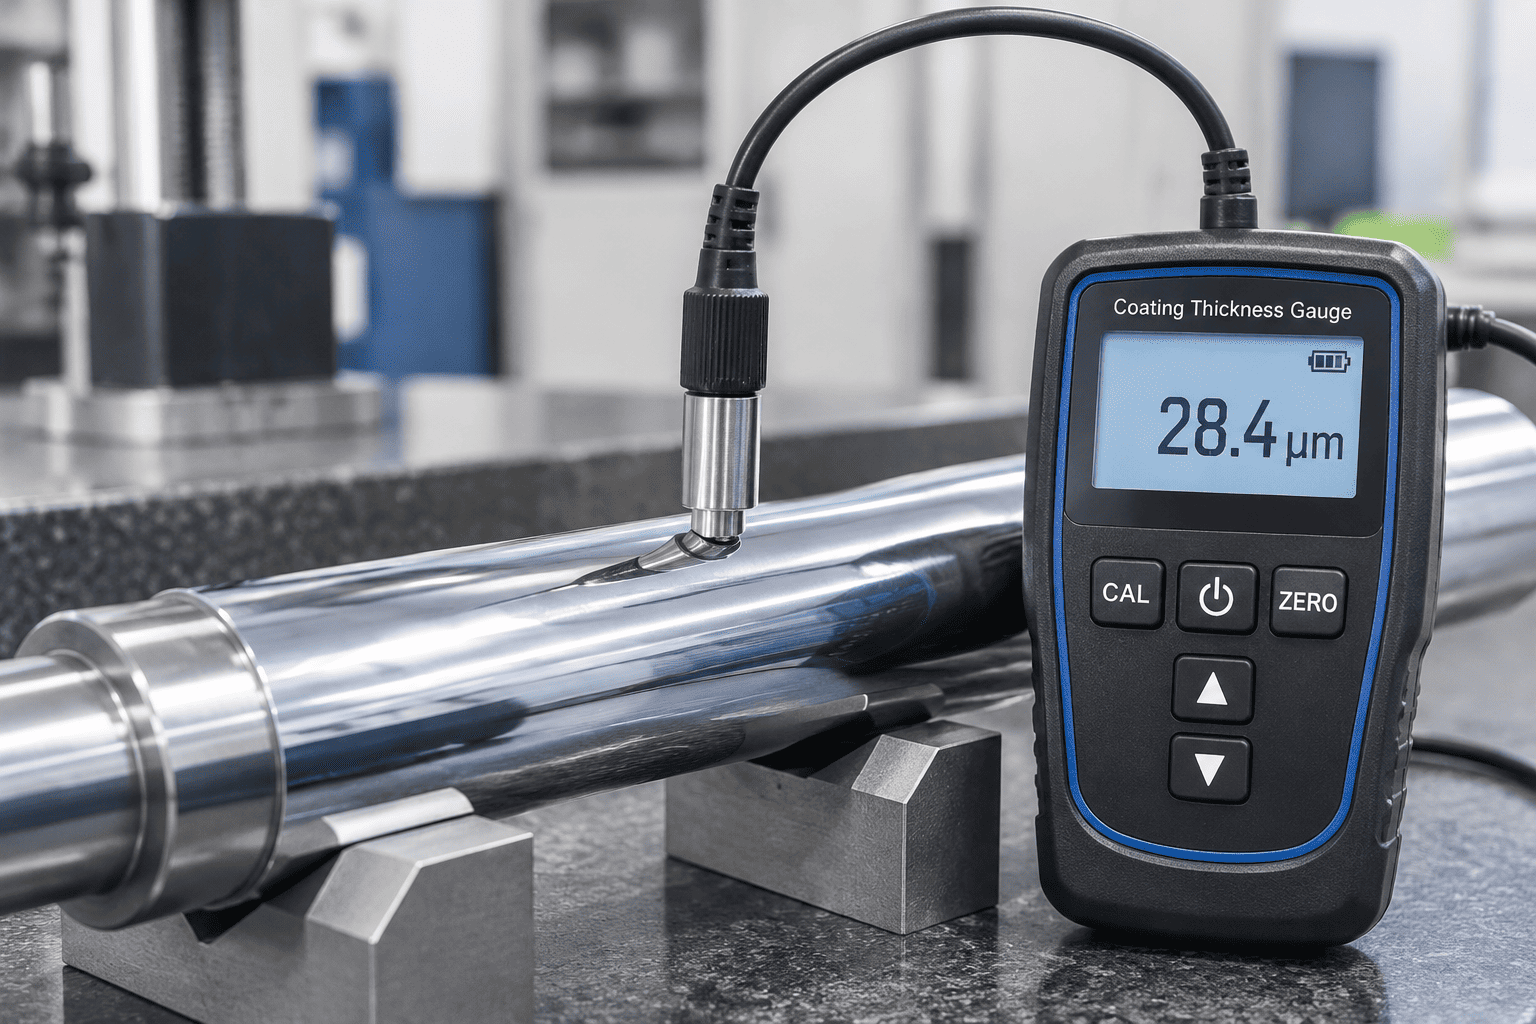
V ťažkých hydraulických valcoch poskytuje galvanické pokovovanie tvrdým chrómom primárnu bariéru proti abrazívnemu opotrebovaniu a environmentálnej oxidácii. Meranie hrúbky vrstvy bez zničenia hotových uzemňovacích tyčí je životne dôležitým krokom kontroly prvého článku.
| Položka | Podrobnosti |
|---|---|
| Kvadrantové pozície | Horný kvadrant: 0°Vpravo: 90°Spodný kvadrant: 180°Vľavo: 270° (merané na pevnej oceľovej tyči) |
| Pozdĺžne meracie stanice | 3 stanice: predná (100 mm), stredná, zadná (100 mm) |
| Radiálne čítania | 4 radiálne odčítania na stanicu, celkovo 12 Point Data Matrix |
| Cieľová hrúbka | Štandardné priemyselné ≥ 25 μmSevere-Duty ≥ 40–50 μm |
Prísne presadzovanie noriem kvality piestnicových tyčí z tvrdého chrómu pre hydraulické valce počas overovania hrúbky bráni skorému vytláčaniu tyčí a vytláčaniu olejového tesnenia pri ťažkých viaczmenných prevádzkach.
Funkčná odolnosť tyče hydraulického valca proti poškriabaniu závisí od kryštalografickej tvrdosti nanesenej chrómovej mriežky:
Na rozdiel od dekoratívneho lesklého chrómu, priemyselné galvanické pokovovanie tvrdochrómom prirodzene vytvára vnútorné mikrotrhlinky odľahčujúce napätie počas elektrolytického nanášania. Riadené siete mikrotrhlín sú rozhodujúce: zachovávajú mikroskopické mazacie olejové filmy, ktoré znižujú trenie tesnení bez toho, aby sa korozívna vlhkosť dostala k surovej základnej oceli.
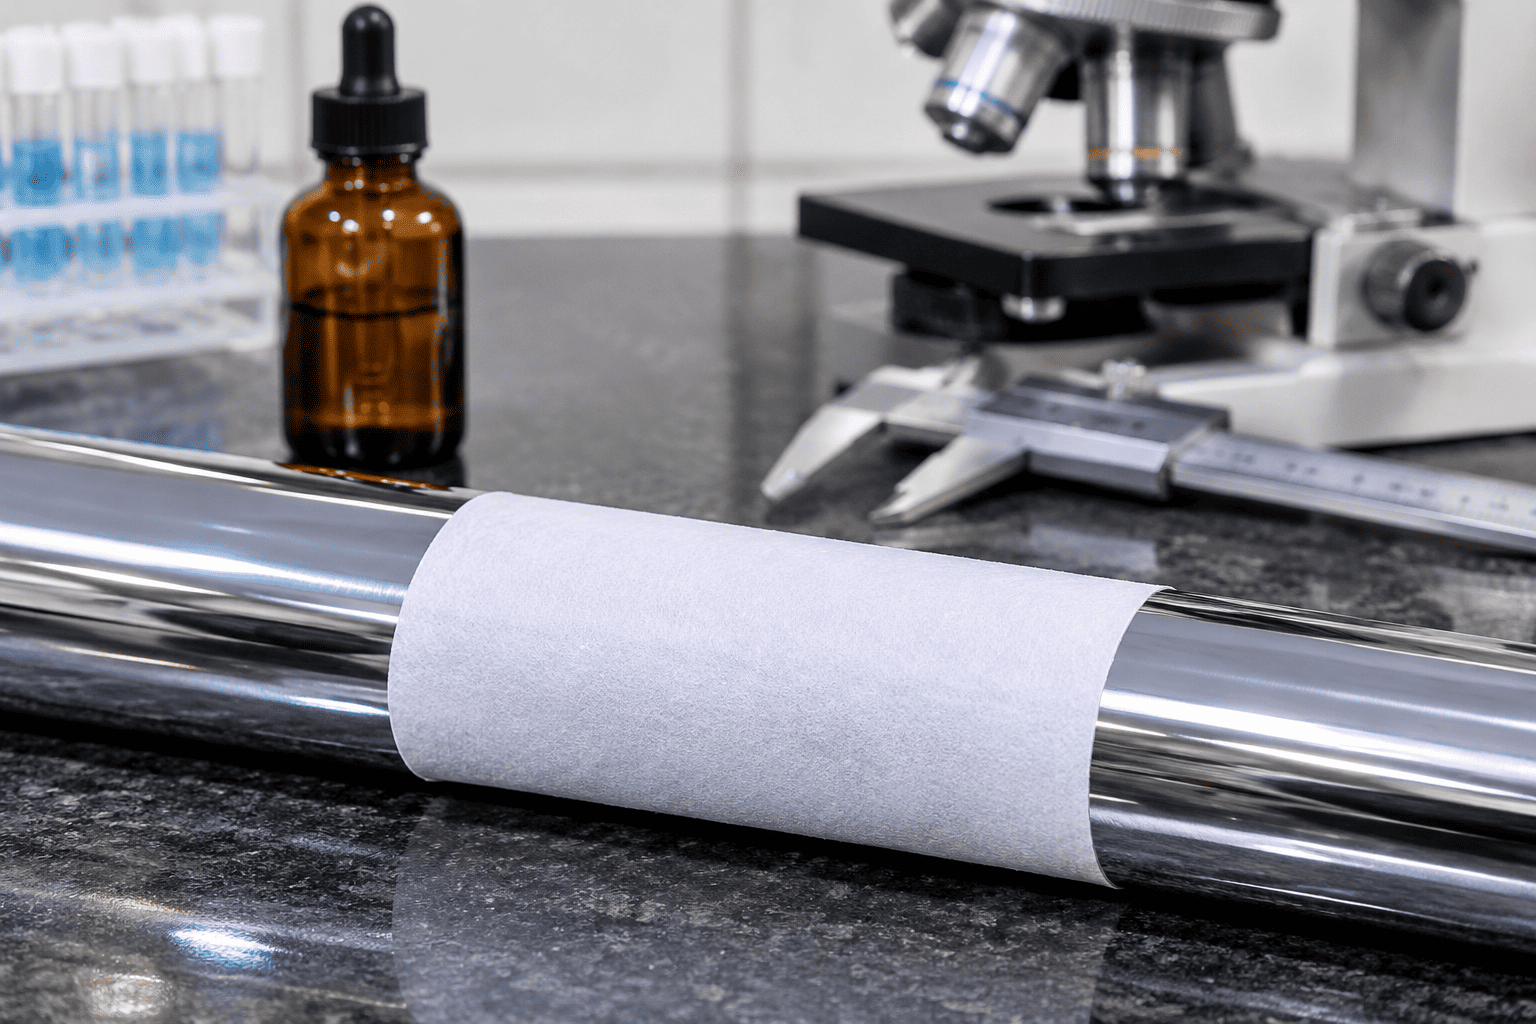
1. Formulácia činidla: Pripravte roztok 10 g/l ferrikyanidu draselného (K3[Fe(CN)₆]) a 20 g/l chloridu sodného (NaCl) rozpusteného v destilovanej vode.
2. Aplikácia: Naneste absorpčný filtračný papier nasýtený činidlom priamo na vyčistený, odmastený povrch chrómovej tyčinky na 10 minút.
3. Reakčná chémia: Ak sa pór alebo trhlina rozšíri úplne až na základňu zo železnej ocele, ióny železa sa rozpustia a reagujú za vzniku charakteristickýchŠkvrny od pruskej modrej (Fe₄[Fe(CN)₆]₃):
4. Hranica prijateľnosti: Podľa noriem kvality piestnice z tvrdochrómu pre hydraulické valce je povolená nula modrých škvŕn na 100 cm² pre tyče hydraulických valcov prvej triedy.
Pri optickej metalografickej kontrole (200-násobné zväčšenie kyselinou chlorovodíkovou) musia tyče s vysokou odolnosťou vykazovať 400 až 600 mikrotrhlín na lineárny centimeter. Uzavretá sieť bez trhlín zabraňuje migrácii vlhkosti pri zachovaní medzného mazania pre polyuretánové tesnenia v tvare U.
Zrýchlené korózne komory simulujú roky drsného vystavenia pobrežným chemikáliám, chemikáliám na odmrazovanie a lomu kameniva v kontrolovanom laboratórnom prostredí:
Dodržiavanie týchto tvrdochrómových noriem kvality piestnych tyčí pre hydraulické valce zaisťuje, že valce s kvapalinovým pohonom nasadené v drsných prostrediach posypových solí, poľnohospodárskych hnojív a pobrežných lodeníc budú fungovať bez koróznych jám, ktoré porušujú tesnenie.
| Metrologický rozmer | Štandardná požiadavka na kvalitu | Verifikačný štandard | Režim zlyhania Zabránené |
|---|---|---|---|
| Hrúbka pokovovacej vrstvy | ≥25μm (štandard) / ≥40–50μm (Heavy-Duty) | ISO 2178 Magnetická indukcia | Predčasné opotrebovanie a vystavenie základnej ocele |
| Mikrotvrdosť podľa Vickersa | 850 až 1 050 HV0,1 (65 až 70 HRC) | ISO 4516 / ASTM E384 | Škrabanie a ryhovanie zo vzdušnej drviny a piesku |
| Hustota mikrotrhlín | 400 až 600 trhlín/cm (Nepriechodná sieť) | Hutnícky lept @200× | Hladovanie olejového filmu alebo hlboké presakovanie vlhkosti |
| Overenie pórovitosti | Zero Blue Spots na 100 cm2 test filtra | Ferroxylové činidlo (ASTM B571) | Dierková galvanická hrdza a podpovrchové pľuzgiere |
| Neutrálny soľný sprej (NSS) | 500 až 1 000 a viac hodín (hodnotenie 10) | ASTM B117 / ISO 9227 | Ekologická hrdzavenie na odkrytých zaparkovaných tyčiach |
| Povrchová úprava (Ra) | Ra = 0,10 až 0,20 μm (Rmr > 50 %) | ISO 4287 Stylus Profilometer | Odieranie okraja tesnenia tyče a dynamický únik hydraulického oleja |
| Diametrálne hádzanie | ≤ 0,15 mm na 1 000 mm dĺžky tyče | Číselník na V-Blockoch | Väzba upchávky valca a ovalizácia tesnenia |
Implementácia týchto komplexných noriem kvality piestnej tyče z tvrdého chrómu pre hydraulické valce zaručuje, že výrobcovia hydraulických zariadení dodávajú tesné lineárne pohony s dlhou životnosťou na globálnych trhoch priemyselných a mobilných strojov.
Technickú dokumentáciu, certifikáty o skúške materiálu (EN 10204 3.1) a vlastné špecifikácie OEM tyče valcov,kontaktujte inžinierstvo kvality HCIC na "info@jnhcic.com".