Keď majú technici v teréne podozrenie na poruchu vnútorného tesnenia piestu, štandardným dielenským testom je spustenie valca nadol pri plnom zdvihu, natlakovanie portu a kontrola protiľahlého portu, či nedochádza k úniku oleja. V balónových valcoch tento test konzistentne produkuje falošne negatívne výsledky:
| pozícia | Vzdialenosť | Meranie vŕtania | Poznámka |
|---|---|---|---|
| Základný uzáver | 0 mm | 100,02 mm | Nominálna špecifikácia |
| Stredný ťah | 500 mm | 100,48 mm | +0,46 mm zóna napučiavania |
| Hlavová žľaza | 1000 mm | 100,03 mm | Nominálna špecifikácia |
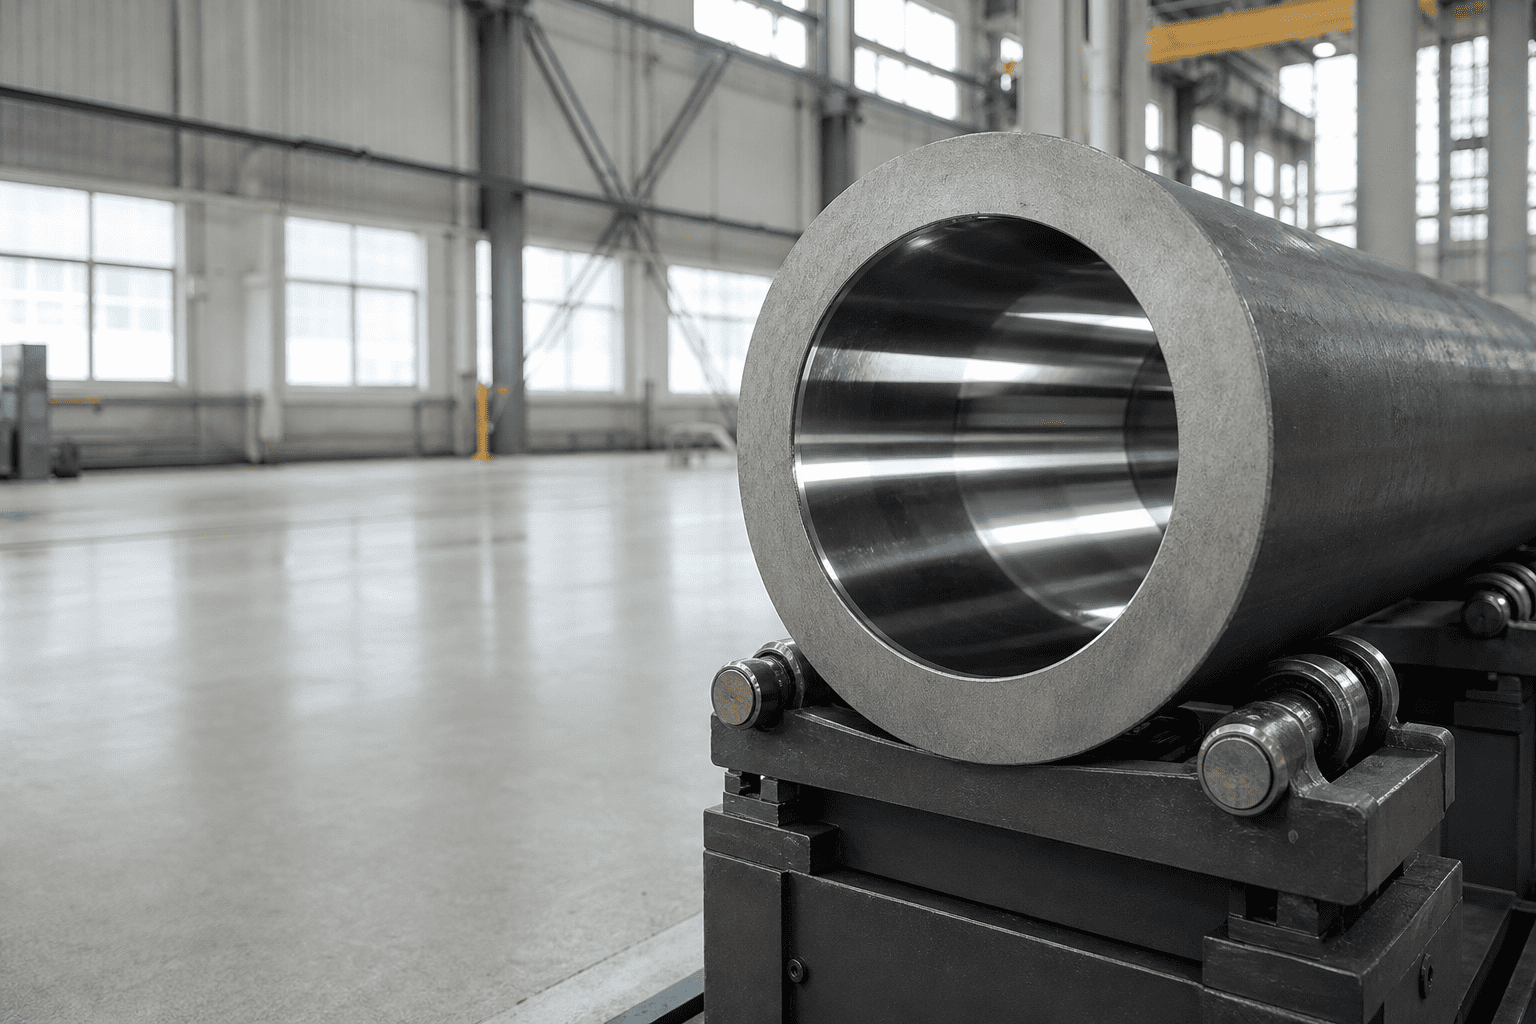
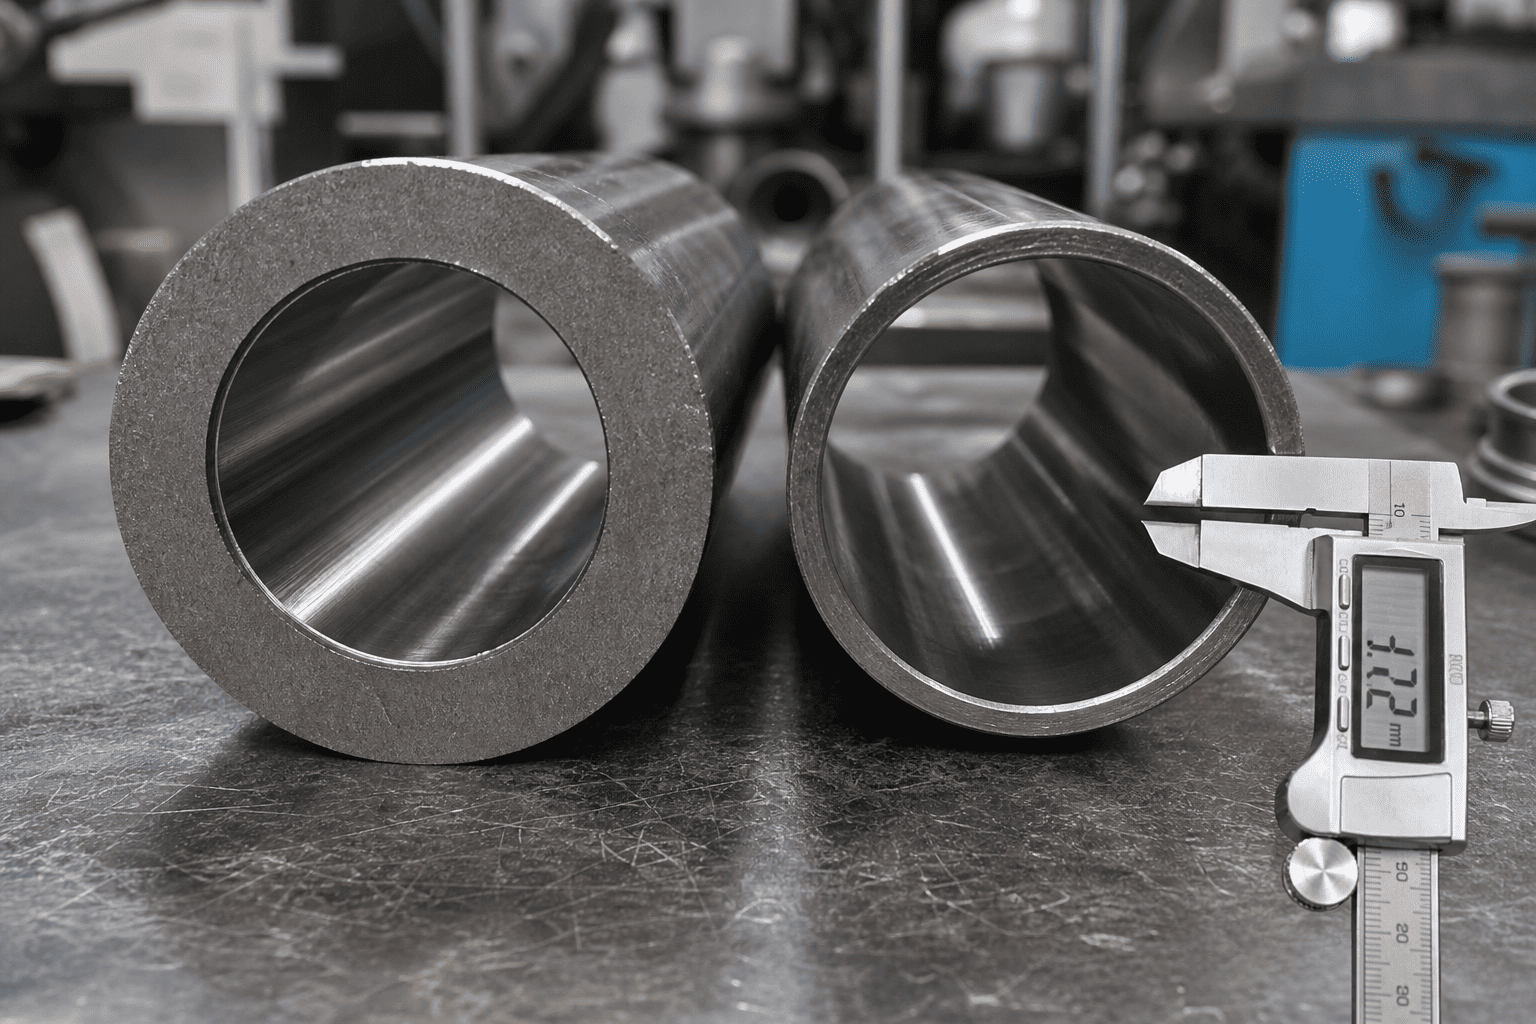
Pretožehydraulický valechlaveň je štrukturálne vystužená na oboch koncoch ťažkým oceľovým základovým kovaním a závitovým uzáverom hlavy, trvalé obruče poskytujúce koncentráty takmer výlučne v nepodporovanej strednej časti hlavne.
1. Hroty zotrvačného kinetického nárazu:Lopata rýpadla narážajúca na žulu pri plnej rýchlosti otáčania spôsobí okamžitú tlakovú špičku spomalenia, ktorá prudko prekročí hranice prasknutia hlavného poistného ventilu systému skôr, ako sa ventil môže fyzicky otvoriť.
2. Dekompresné rázové vlny:Vo vysokotonážnych hydraulických lisoch a zhutňovacích valcoch rýchle posúvanie ventilov uvoľňuje vlny akustickej dekompresie tekutiny, ktoré narážajú na vnútorný priemer rúrky.
3. Neštandardná metalurgia rúr:Použitie štandardných komerčných rúr z uhlíkovej ocele ťahanej za studena s nízkou medzou klzu (pod 350 MPa) namiesto vysokopevnostnej legovanej ocele (nad 520 MPa).
4. Nadmerné povolenie na honovanie rúrok: Prílišné honovanie už opotrebovanej rúrky valca, aby sa odstránili hlboké ryhy, znižuje zostávajúcu hrúbku steny rúrky pod minimálnu hranicu technickej bezpečnosti.
Aby bolo možné presvedčivo diagnostikovať nafukovanie hlavne počas trhacích prác v dielni, musia mechanici zmapovať geometriu vnútorného vývrtu vo viacerých intervaloch zdvihu, a nie merať len ľahko dostupné konce rúrok:
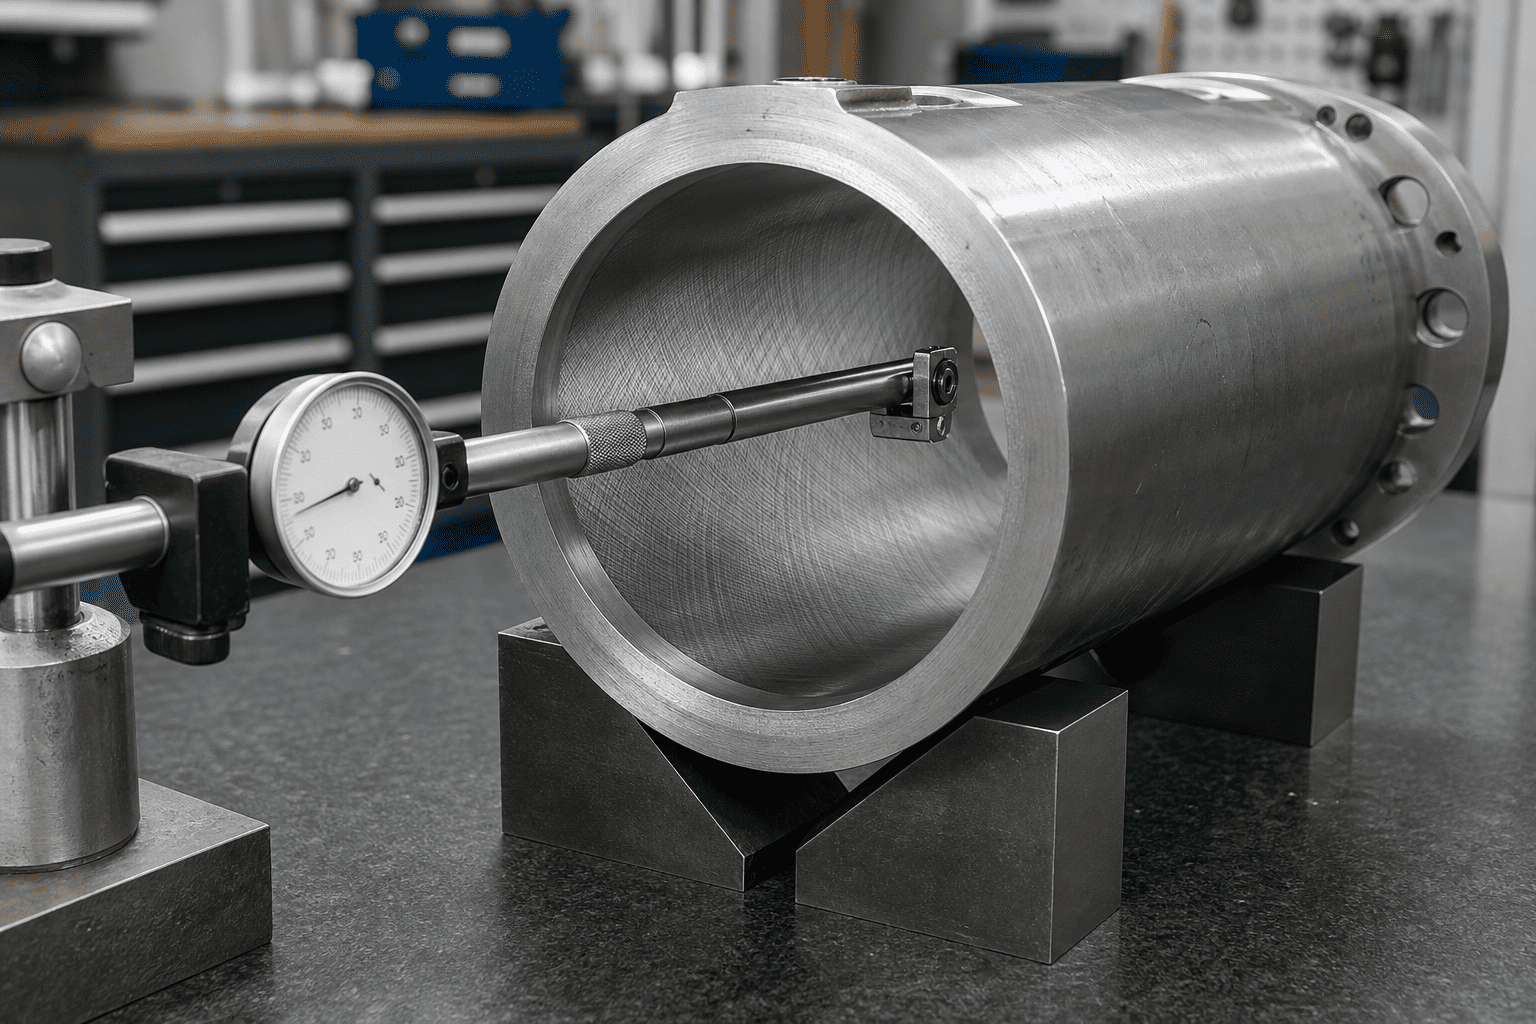
| pozícia | Vzdialenosť | Meranie vŕtania | Poznámka |
|---|---|---|---|
| Základný uzáver | 0 mm | 100,02 mm | Nominálna špecifikácia |
| Stredný ťah | 500 mm | 100,48 mm | +0,46 mm zóna napučiavania |
| Hlavová žľaza | 1000 mm | 100,03 mm | Nominálna špecifikácia |
Zabránenie vyfukovaniu hlavne v hydraulických okruhoch s vysokým rázom si vyžaduje modernizáciu zo štandardných uhlíkových rúrok DOM na vysokopevnostné bezšvíkové legované ocele:
| Stupeň potrubia | Klasifikácia materiálu | Minimálna medza klzu | Odolnosť voči vrcholovým šokom |
|---|---|---|---|
| AISI 1020/1026 | Štandardný uhlík ťahaný za studena | 290 – 340 MPa | Slabé (náchylné na nafukovanie pod 4 000 psi hrotmi) |
| St52-3 / E355 | Mikrolegovaná konštrukčná oceľ | 450 – 520 MPa | Stredný (štandardný mobilný priemyselný benchmark) |
| 27SiMn / 30CrMo | Kalená a temperovaná legovaná oceľ | 620 – 780 MPa | Vynikajúci (odoláva dynamickým ťažobným šokom 8 000+ psi) |
| 4140 Chrome-Moly | Vysokotvrdá legovaná oceľ | 850 – 950 MPa | Extrémna záťaž (demolačné nástavce a kováčske lisy) |
Okrem výberu zliatiny s vysokou výťažnosťou vyžadujú smernice pre náročné inžinierstvo špecifikáciu pomerov hrubých stien, kde vonkajší priemer rúry je najmenej 1,25 až 1,35 násobok menovitého priemeru otvoru v mobilných zariadeniach s vysokým nárazom.
Zaoberáte sa nevysvetliteľnou stratou vylamovacej sily v strede zdvihu alebo opuchom hlavne vo vysokovýkonnom zariadení?
Poraďte sa so špecializovaným tímom inžinierov hydraulického dizajnu HCIC. Dodávame silnostenné, vysoko výťažné zliatinové valcové zostavy s certifikovanou bezšvovou rúrkou 27SiMn/4140, presnými ryhovanými a leštenými otvormi a komplexným CAD overením pre mobilné a priemyselné stroje na veľké zaťaženie na celom svete.