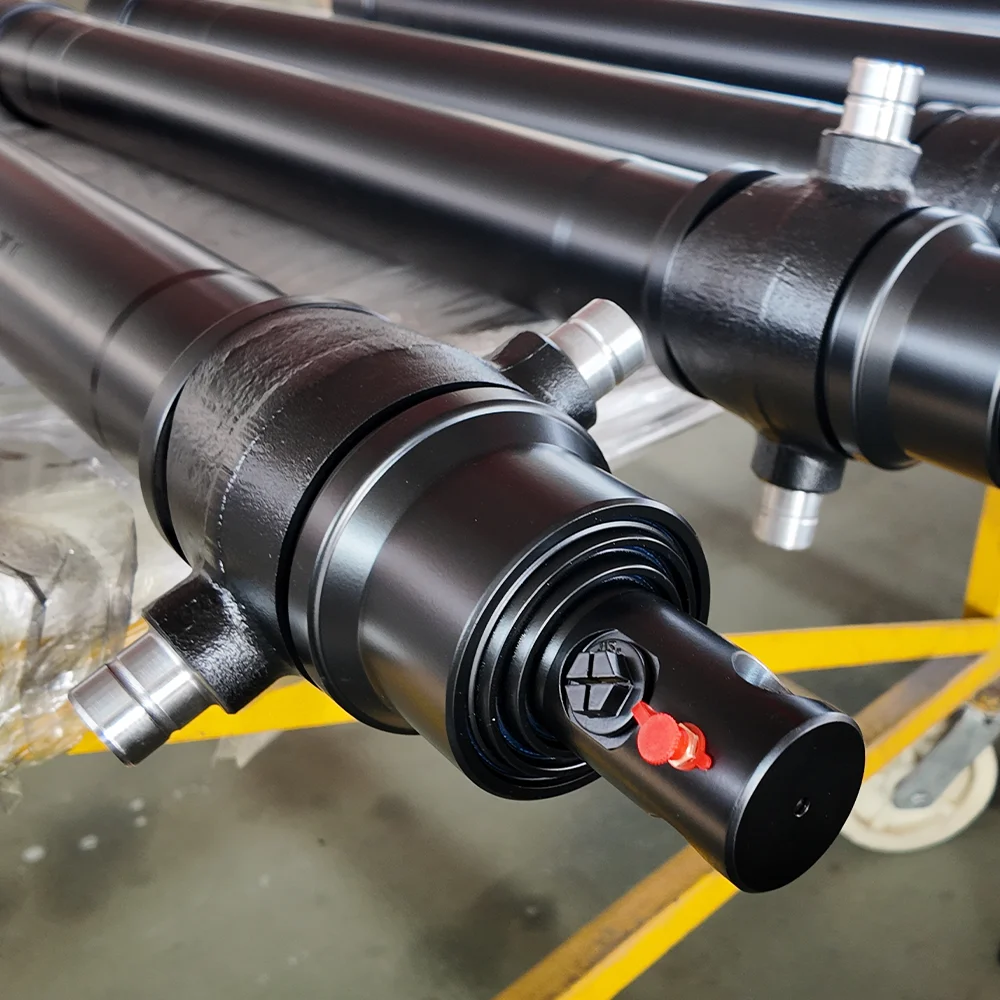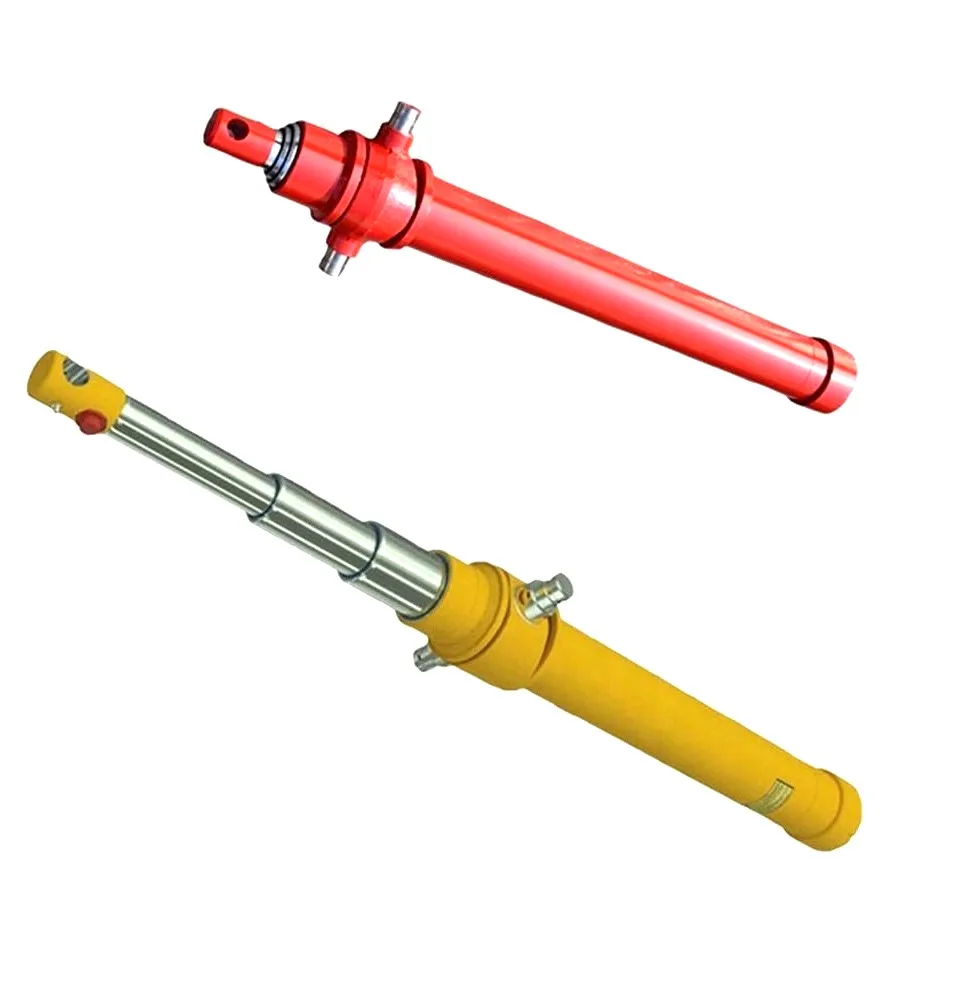
Kedyhydraulické valcezlyhajú, terénni technici sa inštinktívne pozerajú dovnútra hlavne – kontrolujú tesnenia piestov, chróm tyče a stieracie krúžky. V mobilných strojoch na veľké zaťaženie, ako sú rýpadlá, banské lopaty, baličky odpadu a kĺbové kolesové nakladače, je však až 40 % neplánovaných výmen valcov spôsobených katastrofálnym mechanickým zlyhaním v montážnych otočných bodoch: oko tyče, základná vidlica alebo vývrty pre čap.
Zamrznutý, zadretý alebo oválny otočný čap uzamyká kĺbové kĺby, vyvoláva silné bočné ohybové momenty cez piestnu tyč a urýchľuje únik upchávky hlavy. Táto technická príručka podrobne popisuje základnú mechaniku opotrebenia kolíkov, forenznú diagnostiku na rozlíšenie oderu od korózie a metalurgické kritériá pre výber odolných puzdier a kolíkov z tvrdenej zliatiny.
| Režim zlyhania | Fyzická hlavná príčina | Vizuálny/zvukový podpis |
|---|---|---|
| Lepidlo Galling | Mikrozváranie kov na kov z medznej straty mazania pri extrémnom kontaktnom tlaku | Hlboké pozdĺžne ryhy na čape; vysoké škrípanie počas artikulácie; zachytený špendlík |
| Odporná korózia | Mikrooscilácie (<100 um) porušujúce ochranný oxidový film pri silných vibráciách | Jemný červenohnedý (kakaový) prášok alebo čierny kal stekajúci z očka špendlíka; jamkové kontaktné plochy |
| Ovalizácia otvoru (predĺženie oka) | Špičkové pulzujúce rázové zaťaženia prekračujúce medzu klzu základnej ocele počas miliónov cyklov | Priemer otvoru oka sa predĺži o > 0,5 mm; nadmerné mechanické vŕzganie pri reverzoch |
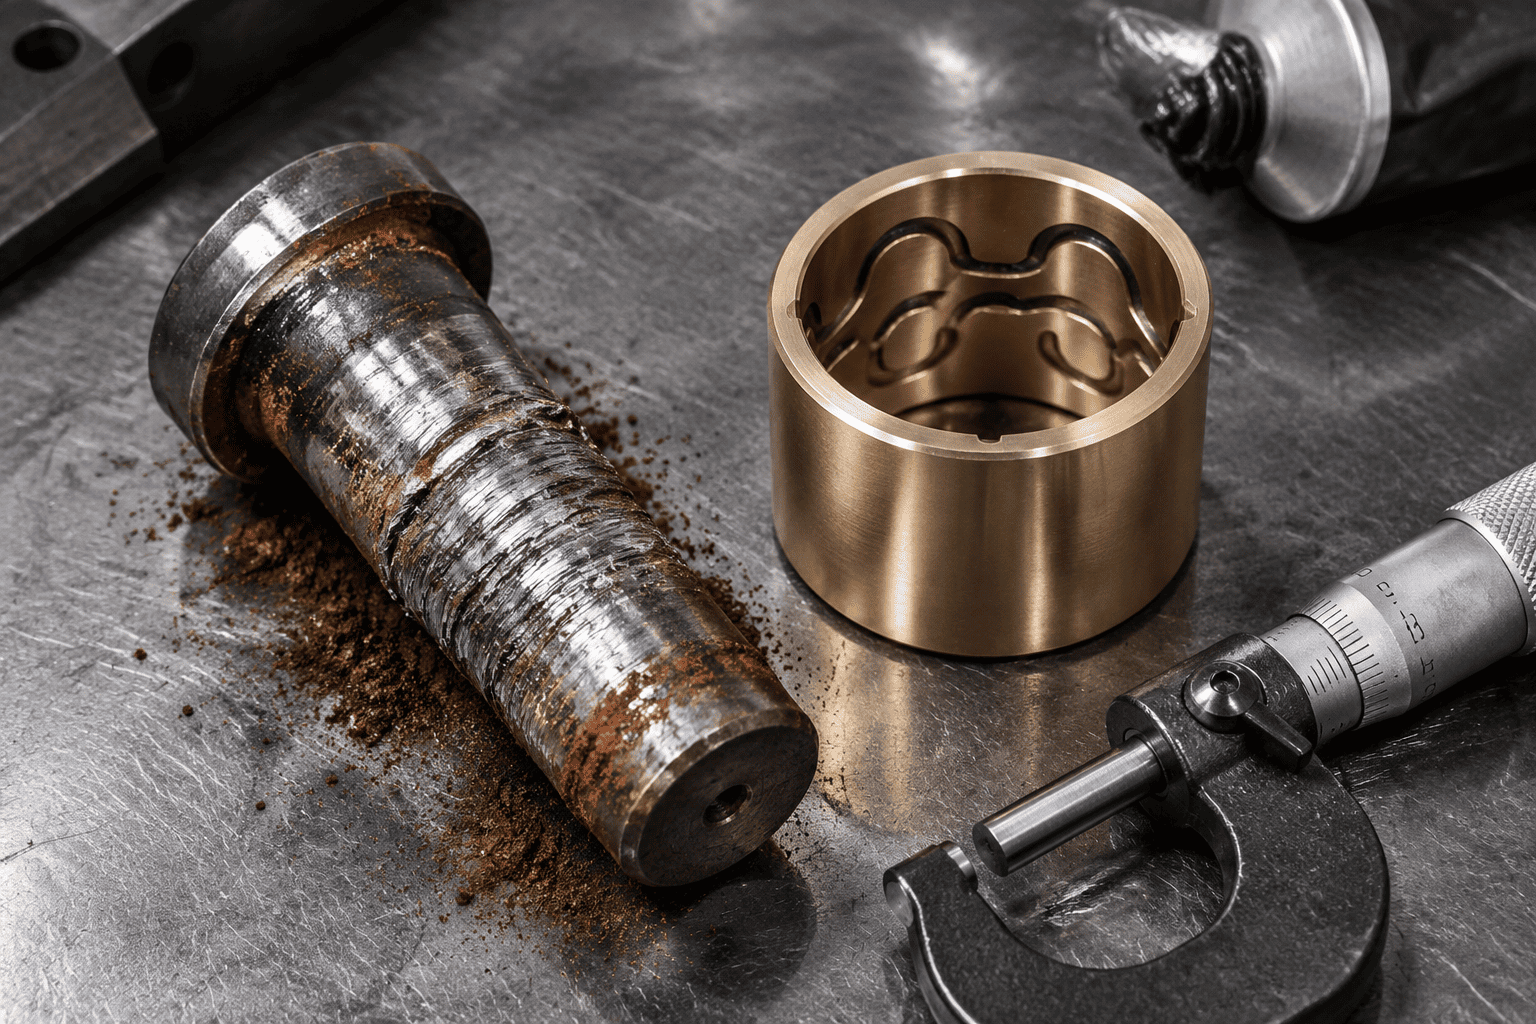
Keď lyžica rýpadlahydraulický valecprerazí hustú hlinu alebo skalu, kontaktné tlaky cez kolík a puzdro ľahko prekročia 80 až 100 MPa (11 600 až 14 500 psi). Ak dôjde k pretrhnutiu filmu mazacieho tuku, mikroskopické nerovnosti povrchu oceľového čapu a oka oceľovej tyče sa priamo dotýkajú. Trenie okamžite generuje lokálne teplo presahujúce 800 °C, čo spôsobuje vytváranie mikrozvarov a odtrhávanie kúskov základného kovu. V priebehu niekoľkých hodín sa kolík pevne zasekne vo vnútri vidlice.
Vo vysokofrekvenčných vibračných zariadeniach, ako sú cestné zberače a hydraulické kladivá, otočný čap podlieha malým uhlovým mikropohybom (menej ako 50 mikrónov) pri nepretržitom zaťažení. Toto mikročistenie zotrie mastnotu a rozdrví mikroskopické oceľové častice. Keď tieto čerstvo narezané oceľové častice oxidujú na vzduchu, vytvárajú tvrdý oxid železa (Fe₂O₃), čím sa vytvára abrazívny červený leštiaci červeň, ktorý obrusuje nadrozmerné oko špendlíka.
V jednodielnych kovaných prútových očkách a zváraných základových doskách kontinuálne smerové kladivo spôsobuje, že vŕtanie okrúhleho kolíka sa trvalo podvolí do predĺženej elipsy. Akonáhle vôľa presiahne 0,8 mm (0,030"), dynamické rázové zaťaženia exponenciálne zosilnia, prípadne iniciujú trhliny spôsobené únavou obruče v kútikoch koncentrácie napätia na 3. a 9. hodine.
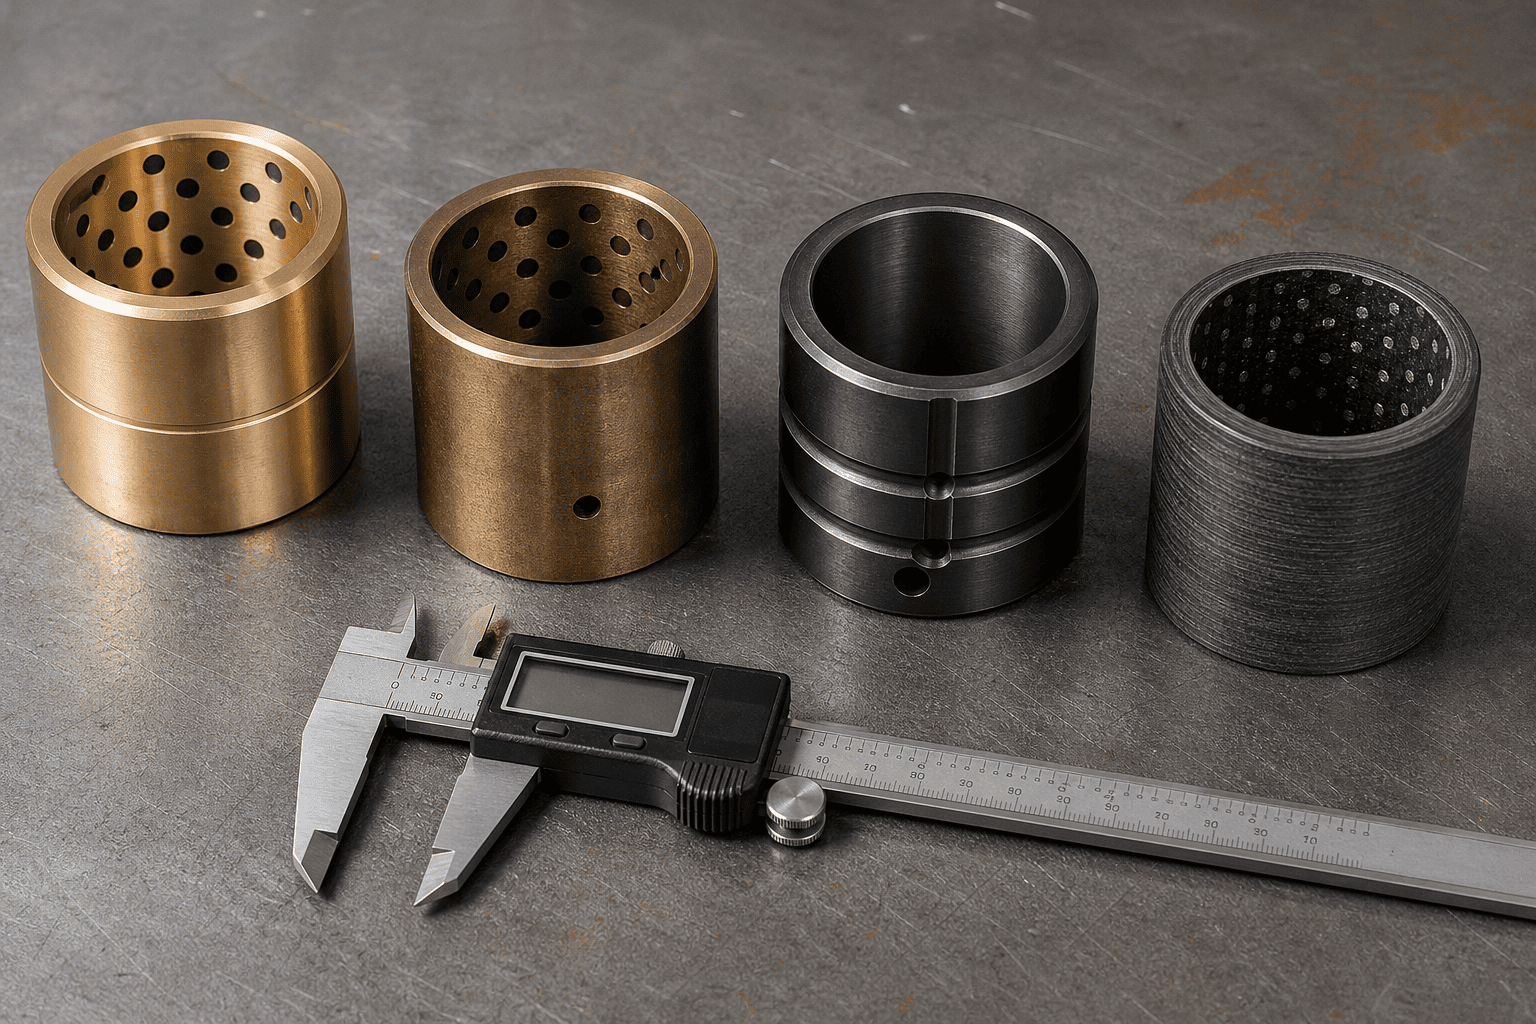
Výber správnej architektúry puzdra predstavuje rozdiel medzi 1 000 hodinami a 10 000 hodinami bezproblémovej životnosti otočného čapu:
| Trieda materiálu puzdra | Maximálne dynamické zaťaženie | Potreba mazania | Najlepšia prevádzková scéna |
|---|---|---|---|
| Vysokoolovnatý bronz (SAE 660 / C93200) | 35 – 45 MPa (stredný) | Vyžaduje sa denné mazanie | Ľahký priemysel a všeobecné poľnohospodárstvo |
| Mangánový bronz (C86300 s vysokou pevnosťou v ťahu) | 70 – 90 MPa (Heavy-Duty) | Vyžaduje sa pravidelné mazanie | Náročné spojenie lopaty na zemné a ťažobné práce |
| Povrchovo kalená oceľ (8620 Carburized 60HRC) | 120 – 150 MPa (extrémny šok) | Mazanie + vysokotlakový moly | Baliče odpadu, nožové čeľuste, ťažké drviče |
| PTFE vláknový kompozit (Duralon) | 100 – 140 MPa (nulové mazanie) | 100% samomazné BEZ TUKU | Podmorské, potravinárske a neprístupné pivoty |
Nikdy neinštalujte nekalený komerčný kolík z uhlíkovej ocele 1045 do ťažnej vidlice valca. Standard 1045 má povrchovú tvrdosť iba 18 až 22 HRC; v priebehu niekoľkých týždňov sa zdeformuje a zadrie proti mangánovému bronzu alebo kalenej oceľovej vložke.
Základný materiál jadra: 4140 chróm-molybdén alebo niklovo-chrómová legovaná oceľ 8620, kalená a temperovaná pre tuhosť jadra (28–32 HRC), aby absorbovala extrémne ohybové otrasy bez prasknutia.
Povrchové kalenie: Indukčne kalené alebo hlboko karburizované na 58 až 62 HRC do minimálnej hĺbky 1,5 mm (0,060 ").
Povrchová úprava: Presne brúsené a leštené na Ra ≤ 0,2 μm (8 mikro-palcov). . V korozívnom prostredí na mori, v prostredí s rozmrazovacou cestnou soľou alebo s chemickými hnojivami špecifikujte na tvrdené puzdro 25-mikrónové tvrdé chrómovanie alebo tekutý nitridačný náter QPQ.
Pociťujete pretrvávajúce odieranie špendlíkov, šklbanie otočných kĺbov alebo praskanie vidlicového ucha v celej flotile vášho vybavenia?
Kontaktujte špecializovanú inžiniersku skupinu HCIC. Vyrábame vysokovýkonné špeciálne valce vybavené mangánovým bronzom, cementovanou zliatinou alebo samomazacími kompozitnými puzdrami, spárované s certifikovanými 58–62 HRC indukčne kalenými kolíkmi navrhnutými pre spoľahlivosť bez prestojov.